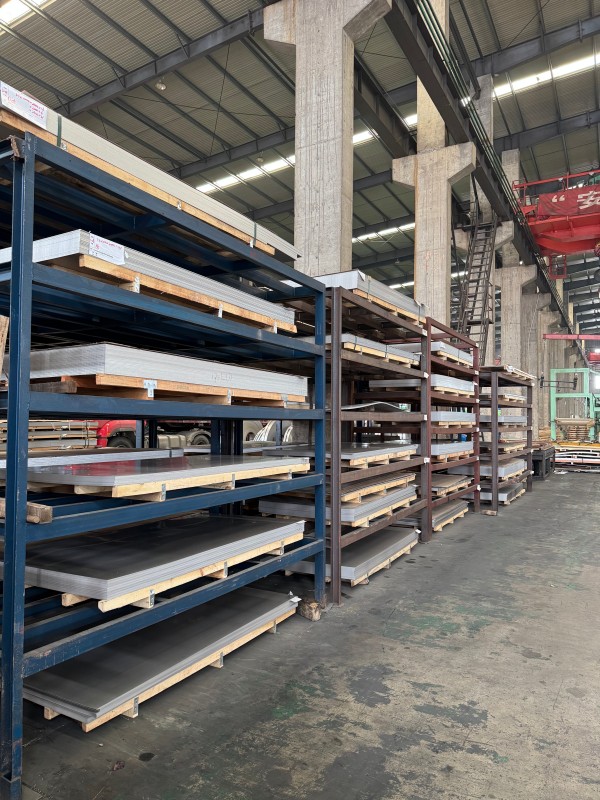
Ыстықтай илектелген 304 баспайтын болаттан жасалған парақ
Ыстықтай илектелген 304 тот баспайтын болаттан жасалған парақтар қызметтерді жеткізудің толық тізбегін ұсынады. Өлшемді өңдеу тұрғысынан біз нақты құрастыру қажеттіліктерін қанағаттандыру үшін қатаң төзімділікті бақылау арқылы бекітілген ұзындықты тегістеуді, дәл кесуді және дұрыс емес пішінді бөліктерді кесуді қолдаймыз. Біздің жетекші қытайлық зауыт сапаға кепілдік береді; парақтардың әрбір партиясы түпнұсқа өндірушінің материал сапасының сертификатымен келеді және біз үшінші тараптың қайта тексеруін қолдайтын спектрлік сынақ және бұзбайтын сынақ сияқты тексеру қызметтерін ұсынамыз.
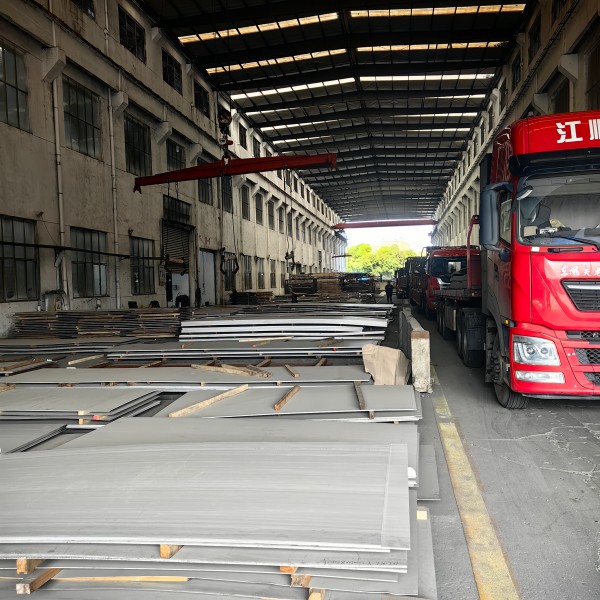
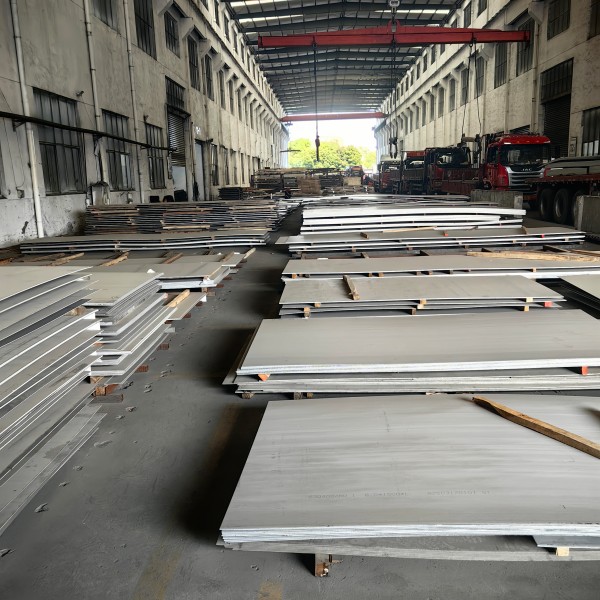
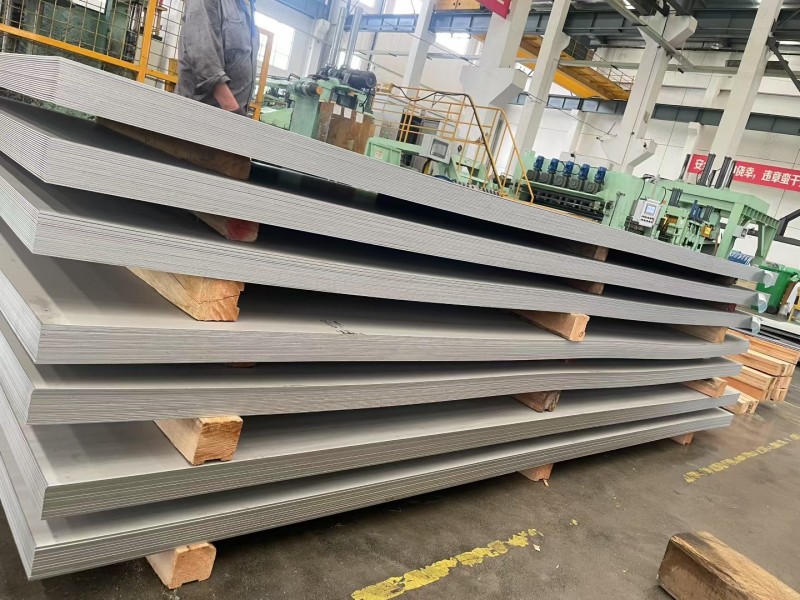
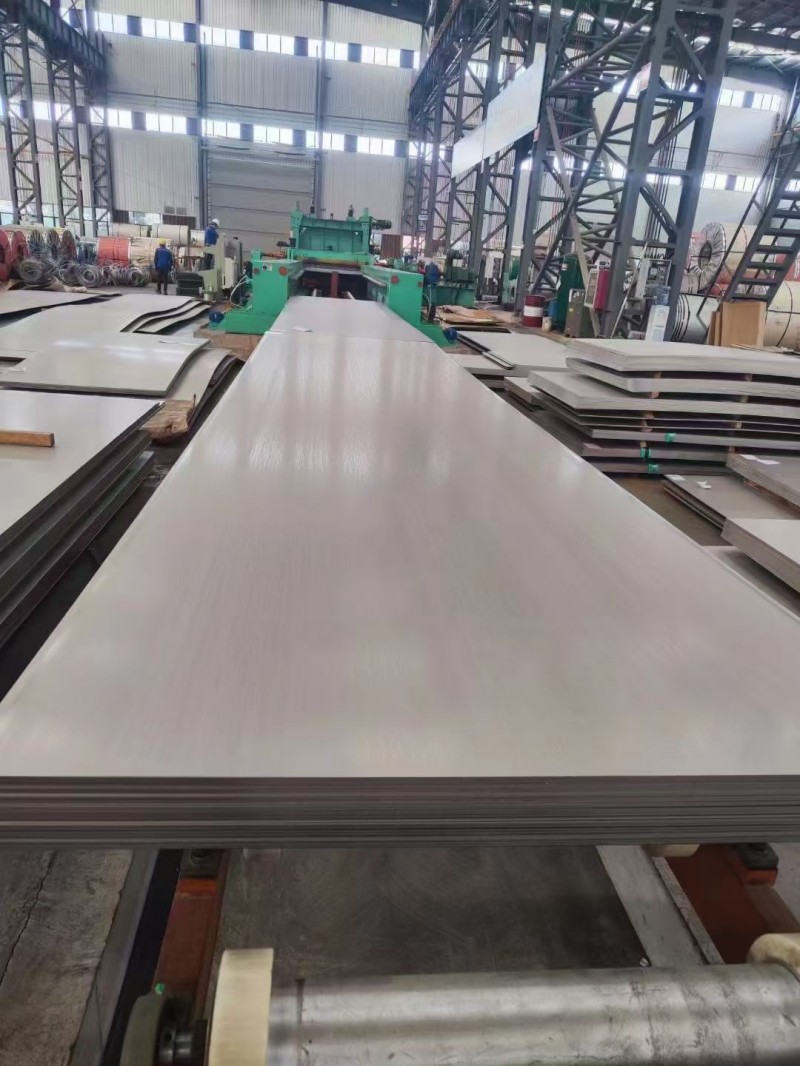
Ыстықтай илектелген 304 тот баспайтын болаттан жасалған парақтар өнеркәсіптік өрістерде кеңінен қолданылатын, GB/T 4237 ұлттық стандартына және ASTM және JIS сияқты халықаралық стандарттарға сәйкес келетін, кең ауқымды сипаттамалары бар аустениттік баспайтын болаттан жасалған парақтар. Біздің зауыттың стандартты қалыңдығы диапазоны 3,0 мм-60 мм, 200 мм-ге дейін теңшеуге болатын өте қалың пластиналары бар. Ең көп тараған парақ ені 1500мм, 1800мм және 2000мм, стандартты ұзындығы 6000мм және стандартты емес өлшемдерді де реттеуге болады. Беттің стандартты өңдеуі №1 ыстықтай илектелген және маринадталған, біркелкі күңгірт күміс-ақ түрі бар. Орташа жұқа тақтайшалар (3-12 мм) негізінен жабдықтың жақтаулары мен муниципалды құрылымдық құрамдас бөліктері үшін қолданылады, ал қалыңырақ тақталар (16 мм және одан жоғары) қысымды ыдыстарда, химиялық сақтау цистерналарында, ауыр машиналарда және басқа да ауыр жүкті қысымды қолдануда кеңінен қолданылады.
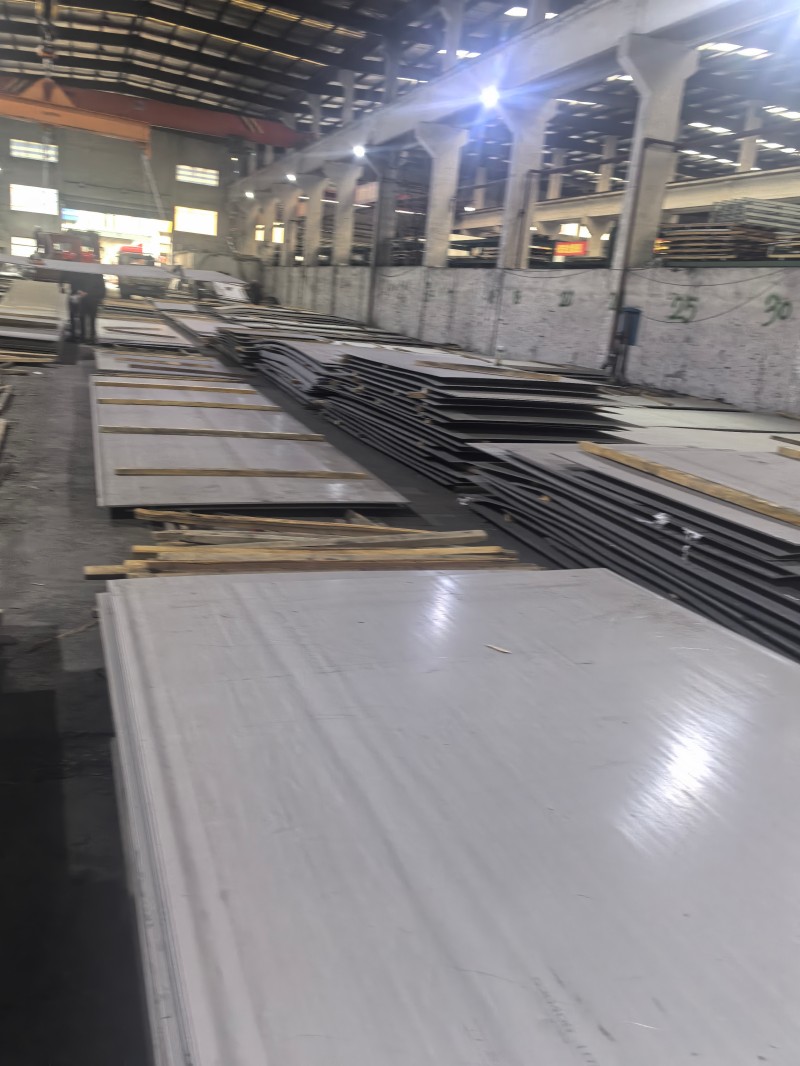
Ыстықтай илектелген 304 баспайтын болаттан жасалған пластина өзегін өндіру процесі
I. Плитаны дайындау және жылыту
Шикізат негізі: Үздіксіз құйылатын 304 аустениттік баспайтын болаттан жасалған плита, стандартты қалыңдығы 150-250 мм
Алдын ала өңдеу: беткі жарықтарды, кірмелерді және пешке кірер алдында басқа да бастапқы ақауларды тегістеу
Жылыту жабдығы: жүретін сәулелік пеш
Процесс параметрлері: 1200-1250 ℃ диапазонында біркелкі қыздыру
Негізгі бақылау нүктелері: бір фазалы аустениттік құрылымды алу, деформацияға төзімділікті азайту және қызып кетуді және хромның түйіршікаралық сарқылуын болдырмау
II. Дөрекі илемдеу процесі
Алдын ала өңдеу: бетіндегі бастапқы оксидті қақты кетіру және оның пластинаның бетіне басылуын болдырмау үшін жоғары қысымды суды қақтан тазарту
Прокат әдісі: Кескіндеме станында көп жүрісті поршенді илемдеу
Қалыптастыру нәтижесі: қалыңдығы 200 мм плита 30-60 мм аралық плиталарға оралған
Негізгі бақылау нүктелері: енге төзімділік пен пластинаның тегістігін бақылау, астықты алдын ала тазарту
III. Домалау процесін аяқтаңыз
Жабдықтың үйлесімділігі
3-12 мм жұқа табақ: орташа және ауыр табақтарға арналған 7 үздіксіз илектеу станы (14 мм және одан жоғары): бір тіректі реверсивті диірмен
Үш негізгі бақылау индикаторы
Домалаудың соңғы температурасы: сынғыш фазалық жауын-шашынның алдын алу үшін 900-1000 ℃ аустениттік диапазон ішінде тұрақты
Қалыңдық дәлдігі: AGC автоматты қалыңдығын басқару жүйесі, ұлттық стандарт дәлдігі ±0,1~±0,3мм
Пластинаның пішінін бақылау: орамды иілу және ауыстыру технологиясы арқылы пластинаның тегістігін қамтамасыз етеді
Процесс қиындықтары: 304 тот баспайтын болат қарапайым көміртекті болатқа қарағанда әлдеқайда жоғары деформацияға төзімді, диірмен жүктемесі мен орам пішінінің дәлдігін талап етеді.
IV. Ламинарлық ағынды салқындату және қалыптау қабылдау
Салқындату процесі: біркелкі салқындату және салқындату жылдамдығын дәл бақылау үшін ламинарлы ағынды салқындату жүйесі
Негізгі мақсат: дөрекі түйірлерді болдырмау және пластинаның беріктігі мен пластикасы сияқты біркелкі және тұрақты механикалық қасиеттерді қамтамасыз ету
Қабылдау әдісі
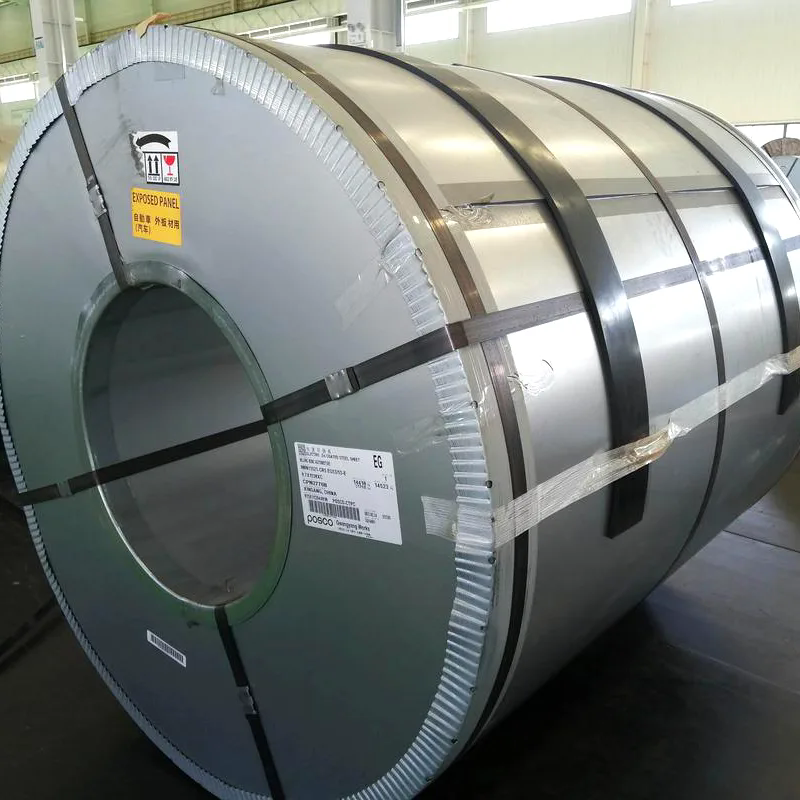
3-12 мм жұқа табақтар: оңай үздіксіз өңдеу және тасымалдау үшін ыстықтай илектелген болат катушкаларға оралған
Қалыңдығы 14 мм пластиналар: орташа қалыңдықтағы жалғыз тақталарға ұзындыққа тура кесіңіз.
V. Ерітінді күйдіру (негізгі негізгі процесс)
Процестің қажеттілігі: Ыстық илемдеу және салқындату хром карбиді қосылыстарын тұндырады, дәндер арасында хромның азаюын тудырады және коррозияға төзімділікті айтарлықтай төмендетеді.
Процесс параметрлері: 1050-1100℃ дейін қыздыру және ұстап тұру, содан кейін суды/ауаны бөлме температурасына дейін жылдам салқындату.
Негізгі функциясы: Карбидтер аустениттік матрицаға толығымен ериді, бір фазалы құрылымда бекітіледі және коррозияға төзімділігі мен пластикасын қалпына келтіреді.
Жабдықты таңдау:
Домаланған табақтар: үздіксіз күйдіру пешінде партиялық өңдеу
Қалың табақтар: арба түріндегі күйдіргіш пеш
VI. Пиклинг және пассивация
Негізгі функция: коррозияға негізгі төзімділікті жақсарту үшін бетінде пассивациялық пленканы құра отырып, ыстық илектеу және күйдіруден кейін тығыз оксид шкаласын жояды.
Екі кезеңді процесс:
Күкірт қышқылын алдын ала маринадтау: оксид шкаласы құрылымын босатады
Азот қышқылы + фторлы қышқыл аралас қышқылды соңғы тұздау: оксид қабатын мұқият жояды және бір уақытта пассивацияны аяқтайды.
Дайын өнімнің беті: біркелкі күңгірт күміс-ақ NO.1 стандартты ыстықтай прокатталған бет
Негізгі бақылау нүктелері: Қышқылдың шамадан тыс тұздалуын және түйіршік аралық коррозияны болдырмау үшін қышқыл ерітіндісінің қатынасын және жібіту уақытын дәл бақылаңыз.
VII. Өңдеу және зауыттық тексеру
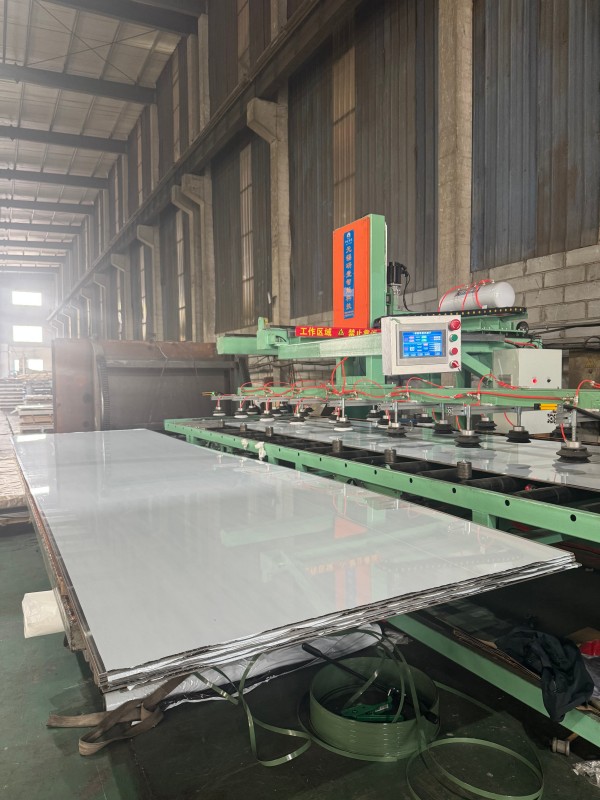
Аяқтау процесі: Тегістеу машинасы пластинаның пішінін түзетеді, жиекті кесу құрылғысы жақтарды кеседі және белгіленген өлшемдерге ұзындықты кеседі.
Тексеру процесі
Орам/парақ инспекциясы: қалыңдыққа төзімділік, бет сапасы
Сынамаларды тексеру: Механикалық қасиеттері, химиялық құрамы
Жеткізу: зауыттық сапа сертификатының түпнұсқасын беру
Ыстықтай илектелген 304 баспайтын болаттан жасалған табақтың бағасына қандай факторлар әсер етеді?
I. Шикізат шығындары: Баға ауытқуларының негізгі тірегі
Шикізат шығындары ыстықтай илектелген 304 баспайтын болаттан жасалған парақтың жалпы құнының шамамен 80% құрайды, бұл оларды баға ауытқуларының негізгі драйверіне айналдырады.
1. Никель негізіндегі шикізат: 304 баспайтын болаттан 8%-10,5% никель бар. Никель шығындары шикізат құнының жартысына жуығын құрайды, бұл оны бағаның ауытқуындағы ең күшті айнымалы етеді. Отандық болат диірмендері негізінен аз мөлшерде электролиттік никельмен толықтырылған никель көзі ретінде жоғары никельді шойын мен 304 баспайтын болаттан жасалған сынықтарды пайдаланады. Халықаралық LME никель бағасы, индонезиялық никель кені/никель шойынының экспорттық саясаты және никельге деген сұранысты жаңа энергия батареяларына бұру - барлығы металл табақ құнына тікелей әсер етеді.
2. Феррохром шикізаты: 304 баспайтын болаттан 18%-20% хром бар. Жоғары көміртекті феррохром қорытпа құны бойынша екінші орын алады. Оңтүстік Африка және Қазақстан сияқты негізгі өндіруші елдердегі жеткізілім өзгерістері, сондай-ақ отандық феррохром өндірісінің қуаттарын пайдалану коэффициенті шығындарды есепке алу арқылы қаңылтыр металл бағасына әсер етеді.
3. Энергия және көмекші материалдар: Ыстық илемдеу – жоғары энергияны қажет ететін процесс. Электр энергиясы мен кокс бағасының ауытқуы прокат шығындарына тікелей әсер етеді. Сонымен қатар, маринадтау және пассивациялау үшін қолданылатын химиялық шикізаттың бағасы да №1 ыстықтай илемделген маринадталған беттің соңғы құнына аздап әсер етеді.
II. Сұраныс пен ұсыныс құрылымы: қысқа мерзімді баға ауытқуларының тікелей қозғаушы күші
1. Жеткізу жағы: негізгі отандық тот баспайтын болаттан жасалған диірмендердің қуатты босату және техникалық қызмет көрсету/өндірісті қысқарту жоспарлары спот нарығының ұсынысын тікелей анықтайды. Желіде пайда болатын жаңа қуат және импорттық ыстықтай илектелген болаттың ағыны нарықтағы ұсыныс қысымын арттырады және бағаның өсуін басады. Қоршаған ортаны қорғау шектеулері мен энергияны тұтынуды бақылау күшейтілгенде, болат диірменінің жұмыс қарқыны төмендейді, ал жеткізудің қысқаруы бағаларды қолдайды.
2. Сұраныс жағы: Ыстықтай илектелген 304 болат негізінен химиялық сақтау цистерналарында, қысымды ыдыстарда, ауыр машиналарда және коммуналдық инфрақұрылымда қолданылады. Төменгі салалардың жұмыс қарқыны мен жобаны бастау кестелері сатып алу сұранысын тікелей анықтайды. Өнеркәсіпте маусымдық шыңдар мен жоғары емес маусымдар кездеседі. «Алтын қыркүйек пен күміс қазан» және жыл соңындағы/жыл басындағы жинақтау кезеңіндегі ең жоғары сұраныс бағалардың өсуіне әсер етеді, ал жазғы маусымда сұраныстың төмендеуі бағаларға төмен қысым жасайды.
3. Тауарлы-материалдық қорлардың деңгейлері: Әлеуметтік қор және болат диірменінің инвентарлары сұраныс пен ұсыныс қатынасының тікелей көрінісі болып табылады. Тауарлы-материалдық қорлар жинала бергенде және спот тауарлары жиналып жатқанда, трейдерлер мен болат фабрикалары тауарлық-материалдық қорларды жылжыту үшін бағаны төмендетуге дайын болады; Тауарлы-материалдық қорлар төмен деңгейге дейін қысқарған кезде, жеткізушілер бағаны ұстап тұруға дайын болады, бұл бағаның төмендеуіне қарағанда көтерілу ықтималдығын арттырады.
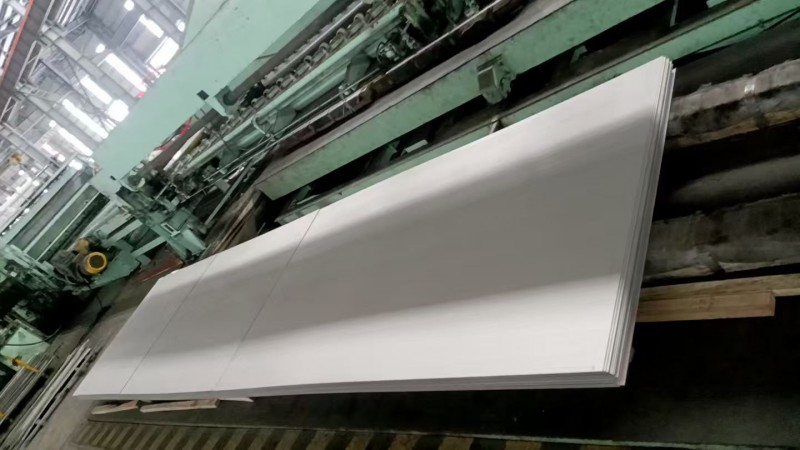
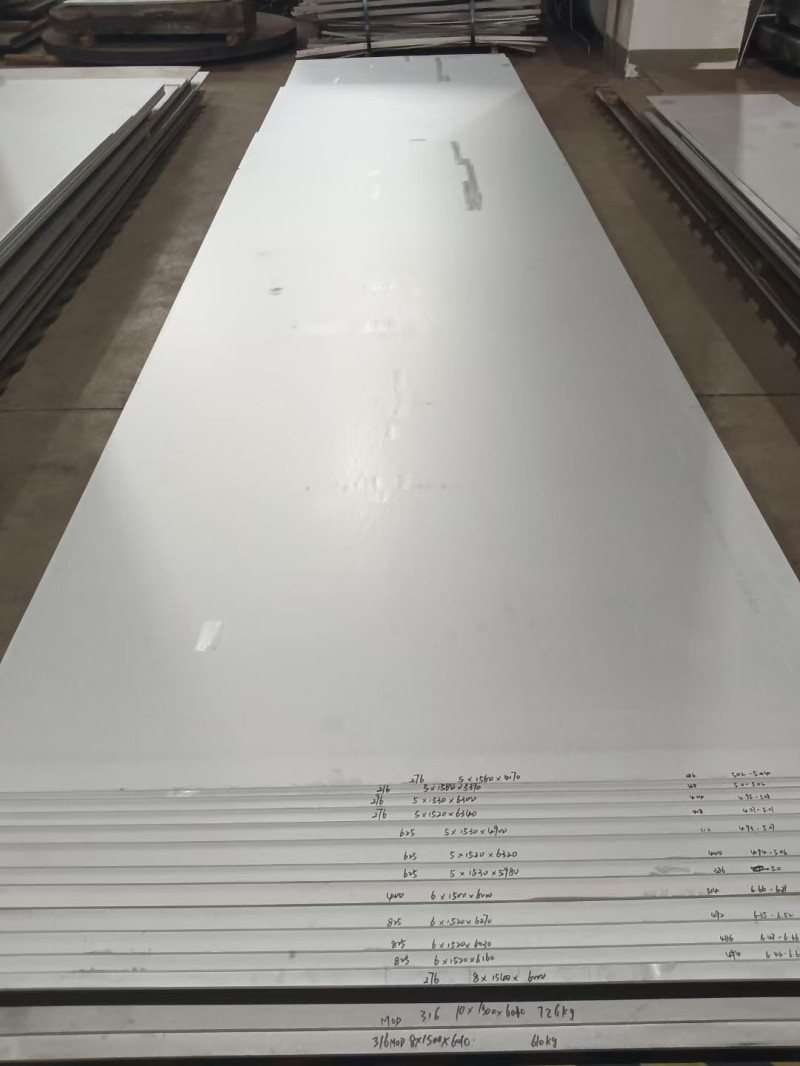
Бір материалдан жасалған ыстықтай илектелген 304 тот баспайтын болаттан жасалған табақтар техникалық сипаттамаларға, стандарттарға және өңдеу талаптарына байланысты айтарлықтай баға айырмашылықтарына ие болуы мүмкін:
1. Қалыңдығы мен ені: Стандартты 3-12 мм орташа жіңішке тақталар қалыңдығына қарай бағаланады. Қалыңдығы 16 мм-ден асатын тақтайшалар көп жылжымалы өтулерді қажет етеді және ұзақ өндірістік циклдерге ие, нәтижесінде қалыңдықтың өсуі бағаланады. 60 мм-ден асатын аса қалың пластиналар жоғары өндірістік кедергілерге және шектеулі сыйымдылыққа ие, бұл анағұрлым маңызды сыйлыққа әкеледі. Пластинаның еніне келетін болсақ, стандартты ені 1500 мм ең төменгі бағаға ие, ал ені 1800 мм, 2000 мм плиталар мен стандартты емес ұзындық тақтайшаларының барлығында бағаның көтерілу дәрежесі әртүрлі.
2. Стандарттар мен рұқсаттар: GB/T 4237 (Қытай ұлттық стандарты), ASTM (американдық стандарт) және JIS (жапон стандарты) сияқты әртүрлі стандарттарға сәйкес келетін тақталардың құрамы мен төзімділік талаптары әртүрлі, нәтижесінде баға айырмашылығы болады. Оң рұқсаты бар пластиналар және парақты бұзбайтын сынауды қажет ететін қысымды ыдыс тақталары қарапайым өнеркәсіптік плиталарға қарағанда қымбатырақ.
3. Қосымша өңдеу қызметтері: Негізгі баға №1 маринадталған бетке арналған. CNC нивелирлеу, кесу, лазерлік кесу, құм үрлеу/сым тарту және т.б. сияқты қайталама өңдеу әр процесс үшін қосымша өңдеу ақысын алады, сайып келгенде сатып алудың түпкілікті бағасын арттырады.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
Ханю Цзингу, жоғары технологиялық аймақ, Цзинань қаласы, Шаньдун провинциясы, Қытай
-
Тел
-
Электрондық пошта
Көміртекті болат, тот баспайтын болат, мырышталған болат немесе бағалар тізімі туралы сұраулар үшін бізге электрондық поштаңызды қалдырыңыз, біз 24 сағат ішінде байланысамыз.
қосымша тауарлар


Жаңалықтар бойынша ұсыныстар